

1.初めに
みなさん、こんにちは!
生産性向上支援センターサポーターの小林です。
初回のブログは工場の生産管理面のお話しをします。
みなさんの工場では、いくら忙しく働いても「現場にある在庫が
少なくならない」とか「仕事が増えてやりにくくなっている」等と
言うことはありませんか?
もしそうだとしたら、これは現場にある「3つの時間のズレ」が
原因です。
2.「3つの時間」とは!
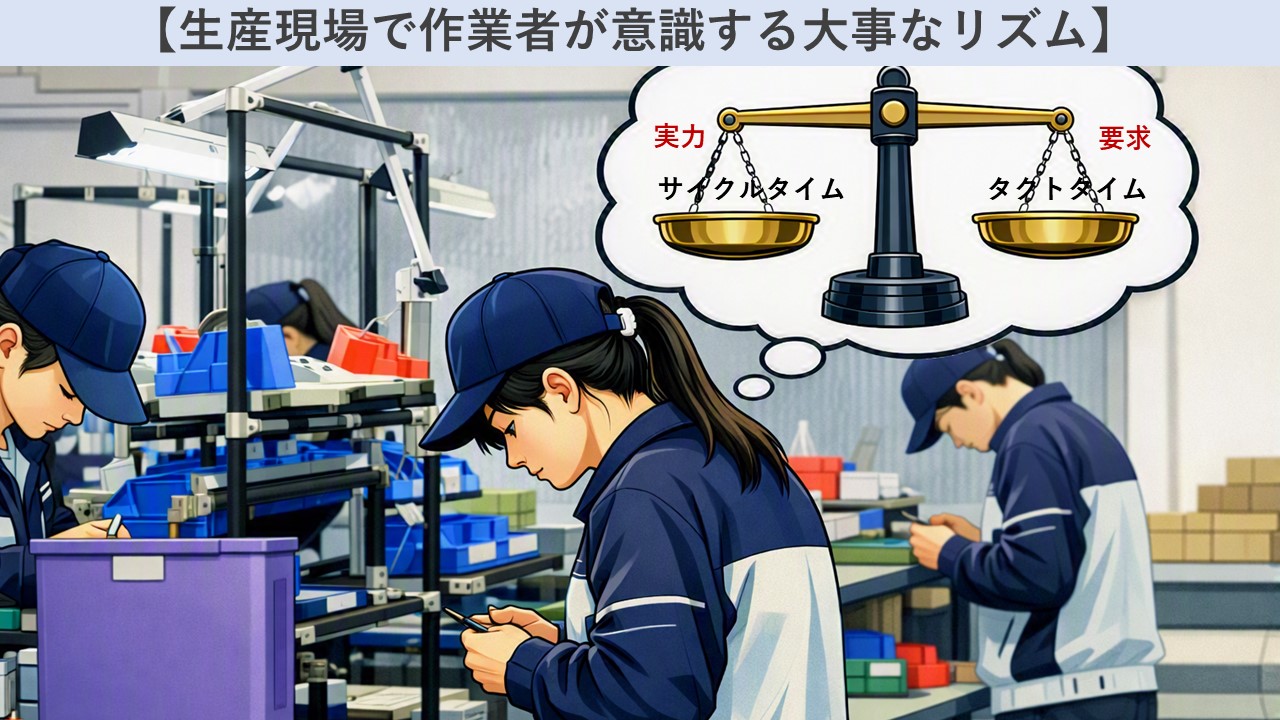
3つの時間とは、「タクトタイム」「サイクルタイム」「リードタイム」です。
①タクトタイム(TT)
製品1個作るための目標時間です。ドイツ語の「Takt(拍子・指揮棒)」に由来
し、オーケストラの指揮者のように生産のリズムを決める基準となります。
②サイクルタイム(CT)
製品1個作るのに実際にかかる時間で、作業者の熟練度や工場の効率度によって
変動し、現場の実力値と言えます。
③リードタイム(LT)
発注してからモノが納品されるまでの時間を指します。「製造リードタイム」と
言うと生産から開始して完成するまでの時間を指します。
3.タクトタイムとサイクルタイムの関係
タクトタイムとサイクルタイムを比較することで、製造の課題を見つけること
ができます。
例えば製品を60分で60個作りたい時のタクトタイムは1分/個です。それに対
して現場の実力であるサイクルタイムは、60分で40個しかできないとすると、
サイクルタイムは1.5分/個となります。
要求スピード1分に対して、現場の実力は1.5分ですからこれでは納期遅延を起
こす状態が推測されます。
モノづくりは、目標に対して実力のギャップが大きすぎるのはよくありません。
多ければよいとも考えがちですが、「作り過ぎ」につながって在庫が多く
なり、キャシュフローの悪化につながります。
タクトタイムとサイクルタイムがほぼ同一であることが「理想の現場」と言
えます。生産ラインのボトルネックを解消することで、理想形に近づきます。
4.まとめ
現場の効率化とは、ただがむしゃらに働くことではありません。
顧客が求める「正しいリズムで働く」ことなのです。
大事なことは「3つの時間」を把握して、自分たちが作っている
リズム(サイクルタイム)をタクトタイムに近づけていくことです。


